

स्टेनलेस स्टील, अपने उत्कृष्ट संक्षारण प्रतिरोध, अच्छी उच्च तापमान शक्ति और बेहतर यांत्रिक स्थिरता के कारण, एयरोस्पेस, चिकित्सा उपकरणों, खाद्य मशीनरी, रासायनिक उपकरण और ऊर्जा सुविधाओं जैसे उच्च अंत विनिर्माण क्षेत्रों में व्यापक रूप से उपयोग किया जाता है। हालाँकि, इसके अनूठे भौतिक और धातुकर्म गुण इसे "कठिन" मशीन सामग्री भी बनाते हैं। विशेष रूप से स्टेनलेस स्टील भागों की सीएनसी मशीनिंग में, तेजी से उपकरण घिसाव, अत्यधिक उच्च काटने का तापमान, सतह की गुणवत्ता को नियंत्रित करने में कठिनाई और चिप हटाने में चुनौतियां जैसी समस्याएं अक्सर सामने आती हैं। इन चुनौतियों की गहरी समझ और वैज्ञानिक प्रक्रिया प्रति उपायों को अपनाना स्टेनलेस स्टील सीएनसी टर्निंग पार्ट्स के कुशल और उच्च गुणवत्ता वाले उत्पादन को सुनिश्चित करने के लिए महत्वपूर्ण है।
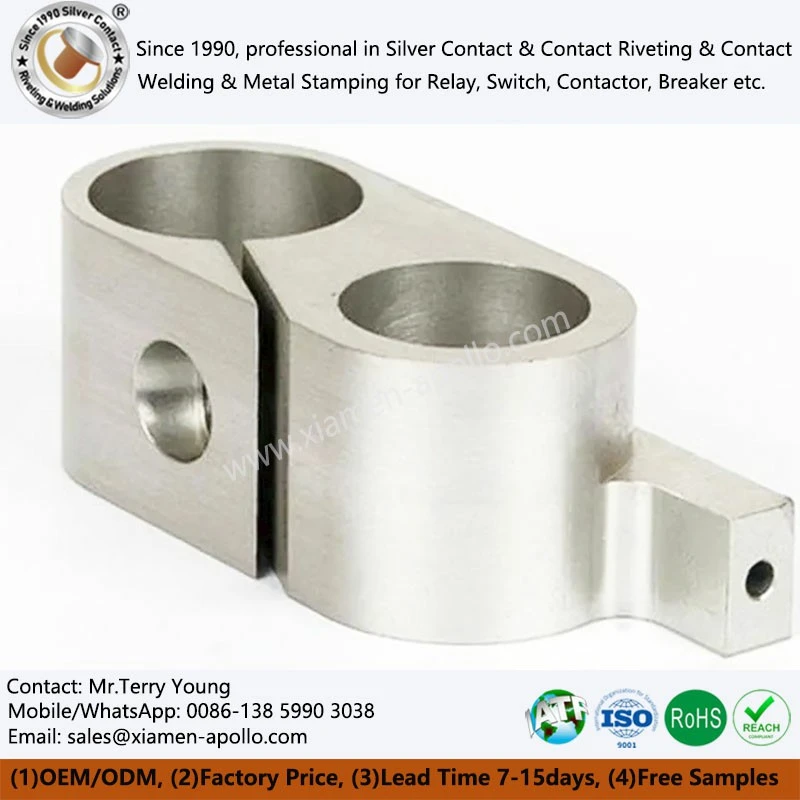
स्टेनलेस स्टील मशीनिंग में प्रमुख तकनीकी चुनौतियाँ
महत्वपूर्ण कार्य कठोरता की प्रवृत्ति
ऑस्टेनिटिक स्टेनलेस स्टील (जैसे 304 और 316) की सीएनसी मशीनिंग के दौरान, तीव्र प्लास्टिक विरूपण के कारण सतह की कठोरता तेजी से 50% से अधिक बढ़ सकती है। यदि बाद के टूल फ़ीड अनकठोर परत को भेदने में विफल हो जाते हैं, तो स्टेनलेस स्टील सीएनसी टर्निंग भागों के लिए उपकरण सीधे उच्च कठोरता वाले क्षेत्र पर कार्य करेगा, जिससे छिलने या त्वरित घिसाव हो जाएगा।
कम तापीय चालकता और उच्च काटने वाले क्षेत्र का तापमान
स्टेनलेस स्टील की तापीय चालकता सामान्य कार्बन स्टील की तुलना में केवल 1/3 है (304 के लिए लगभग 16 W/m·K)। टूल टिप और वर्कपीस के बीच संपर्क क्षेत्र में बड़ी मात्रा में कटिंग हीट जमा हो जाती है, जो टूल सामग्री की लाल कठोरता सीमा को आसानी से पार कर जाती है, जिससे सीएनसी स्टेनलेस स्टील भागों के लिए फैला हुआ घिसाव, क्रेटर घिसाव और यहां तक कि प्लास्टिक विरूपण भी होता है।
उच्च प्लास्टिसिटी और मजबूत आसंजन के कारण चिप नियंत्रण मुश्किल हो जाता है
स्टेनलेस स्टील में उच्च बढ़ाव होता है, जिससे चिप्स को तोड़ना मुश्किल हो जाता है। इसके अलावा, उच्च तापमान पर, चिप्स आसानी से उपकरण सामग्री से चिपक जाते हैं, जिससे ऊपरी किनारा बन जाता है। यह न केवल सीएनसी मशीनिंग स्टेनलेस स्टील भागों की मशीनी सतह की गुणवत्ता को ख़राब करता है, बल्कि चिप उलझने का कारण भी बन सकता है, जिससे स्वचालित उत्पादन चक्र प्रभावित होता है और यहां तक कि उपकरणों को भी नुकसान पहुँचता है।
उच्च काटने वाली ताकतें सिस्टम कठोरता पर उच्च मांग रखती हैं।
यूनिट काटने का बल 45 स्टील की तुलना में लगभग 20-30% अधिक है, जो मशीन टूल स्पिंडल, टूल होल्डर, फिक्स्चर और वर्कपीस क्लैंपिंग की समग्र कठोरता पर उच्च आवश्यकताओं को लगाता है। यहां तक कि मामूली कंपन भी सीएनसी स्टेनलेस स्टील भागों की सतह पर बकवास के निशान छोड़ सकते हैं, जिससे आयामी सटीकता और थकान प्रदर्शन प्रभावित हो सकता है।

स्टेनलेस स्टील मशीनिंग की कठिनाइयों को दूर करने के तकनीकी उपाय
1. उच्च प्रदर्शन उपकरण सामग्री और कोटिंग्स का चयन
उपकरण सामग्री का तर्कसंगत चयन स्टेनलेस स्टील सीएनसी भागों की मशीनिंग की कठिनाइयों पर काबू पाने में प्राथमिक कदम है। कार्बाइड उपकरण, अपनी उत्कृष्ट लाल कठोरता और पहनने के प्रतिरोध के कारण, स्टेनलेस स्टील टर्निंग और मिलिंग के लिए मुख्य धारा की पसंद बन गए हैं। महीन दानेदार कार्बाइड और सुपरकार्बाइड उपकरण बाधित काटने की स्थिति में उच्च प्रभाव प्रतिरोध प्रदर्शित करते हैं। उपकरण सतह कोटिंग प्रौद्योगिकी के अनुप्रयोग से उपकरण जीवन में और सुधार होता है। TiN, TiAlN और AlCrN जैसी कोटिंग्स में उच्च कठोरता और ऑक्सीकरण प्रतिरोध होता है, जो उपकरण और चिप्स के बीच घर्षण गुणांक को प्रभावी ढंग से कम करता है और गर्मी इनपुट को कम करता है।
2. कटिंग पैरामीटर्स और मशीनिंग रणनीतियों का अनुकूलन
काटने की गति, फ़ीड दर और काटने की गहराई का तर्कसंगत मिलान सीधे काटने के तापमान और काटने के बल के नियंत्रण को प्रभावित करता है। रफिंग चरण में, सामग्री हटाने की दक्षता को प्राथमिकता देने के लिए मध्यम काटने की गति, कट की बड़ी गहराई और मध्यम फ़ीड दर की सिफारिश की जाती है, जबकि अत्यधिक उच्च काटने वाले तापमान से बचा जाता है जिससे उपकरण तेजी से खराब हो सकता है। फिनिशिंग चरण के दौरान, काटने की गति को उचित रूप से बढ़ाया जाना चाहिए, जबकि काटने के बल को कम करने और मिलिंग 304 स्टेनलेस स्टील की सतह की गुणवत्ता को नियंत्रित करने के लिए कट की गहराई और फ़ीड दर को कम किया जाना चाहिए।
3. कुशल शीतलन और स्नेहन विधियों को नियोजित करें
पारंपरिक शीतलक को स्टील भागों की सीएनसी मशीनिंग में काटने वाले क्षेत्र में प्रभावी ढंग से प्रवेश करने में कठिनाई होती है, जिसके परिणामस्वरूप शीतलन प्रदर्शन सीमित हो जाता है। उच्च दबाव वाले आंतरिक शीतलन उपकरण प्रणाली का उपयोग करके, शीतलक को सीधे उपकरण टिप और चिप के बीच संपर्क क्षेत्र पर छिड़का जाता है, जिससे शीतलन दक्षता में काफी सुधार होता है और काटने वाले क्षेत्र में तापमान कम हो जाता है। उच्च दबाव वाला शीतलक चिप तोड़ने, चिप आकृति विज्ञान में सुधार करने और उलझाव को कम करने में भी सहायता करता है। सटीक मशीनिंग के लिए, न्यूनतम मात्रा स्नेहन (एमक्यूएल) तकनीक, संपीड़ित हवा और थोड़ी मात्रा में चिकनाई वाले तेल का संयोजन, स्नेहन सुनिश्चित करते हुए शीतलक खपत को कम कर सकती है, और स्वच्छ उत्पादन को बढ़ावा दे सकती है।
4. नियंत्रण काटने वाले बल और प्रक्रिया स्थिरता
वर्कपीस विरूपण को रोकने और मशीनिंग सटीकता सुनिश्चित करने के लिए काटने वाले बलों का सटीक नियंत्रण महत्वपूर्ण है। मशीनिंग के दौरान वास्तविक समय में बल संकेतों की निगरानी के लिए बल सेंसर या स्पिंडल लोड मॉनिटरिंग सिस्टम का उपयोग करके, काटने की बल सीमा से अधिक होने से बचने के लिए फ़ीड दर या कट की गहराई को गतिशील रूप से समायोजित किया जा सकता है। पतली दीवार वाले या पतले शाफ्ट के लिए, जैसे स्टेनलेस स्टील मिलिंग पार्ट्स, खंडित मशीनिंग, सममित कटिंग, या सहायक समर्थन जोड़ने से मशीनिंग विरूपण को प्रभावी ढंग से कम किया जा सकता है।
5. वर्कपीस क्लैम्पिंग और मशीनिंग वातावरण को अनुकूलित करें
वर्कपीस क्लैंपिंग विधि सीधे मशीनिंग सिस्टम की कठोरता को प्रभावित करती है। आसानी से विकृत होने वाले स्टेनलेस स्टील भागों के लिए, समान क्लैंपिंग बल वितरण सुनिश्चित करने और अत्यधिक स्थानीय क्लैंपिंग बल के कारण वर्कपीस विरूपण से बचने के लिए विशेष फिक्स्चर या अतिरिक्त क्लैंपिंग पॉइंट का उपयोग किया जाना चाहिए। एक सटीक मशीनिंग वातावरण में, वर्कपीस आयामी स्थिरता पर पर्यावरणीय कारकों के प्रभाव को कम करने के लिए कार्यशाला के तापमान और आर्द्रता को नियंत्रित करना भी सीएनसी मशीनीकृत स्टेनलेस स्टील भागों की सटीकता सुनिश्चित करने के लिए एक महत्वपूर्ण उपाय है।

निष्कर्ष
स्टेनलेस स्टील की सीएनसी मिलिंग की चुनौतियाँ इसके भौतिक गुणों जैसे उच्च कठोरता, कम तापीय चालकता, उच्च प्लास्टिसिटी और कार्य सख्त करने की प्रवृत्ति से उत्पन्न होती हैं। ये चुनौतियाँ काटने के उपकरण, प्रक्रियाओं और प्रक्रिया नियंत्रण के लिए व्यवस्थित चुनौतियाँ पेश करती हैं। सीएनसी प्रौद्योगिकी और कटिंग टूल सामग्री की निरंतर प्रगति के साथ, स्टेनलेस स्टील मशीनिंग प्रक्रियाएं उच्च दक्षता, उच्च परिशुद्धता और उच्च स्थिरता की ओर विकसित होती रहेंगी, जिससे उच्च अंत उपकरण निर्माण के लिए मजबूत तकनीकी सहायता प्रदान की जाएगी।
हमसे संपर्क करें
अधिक जानकारी के लिएस्टेनलेस स्टील रोलिंग मिलविशिष्ट भागों के लिए प्रसंस्करण समाधान के संबंध में प्रक्रिया या तकनीकी परामर्श के लिए कृपया बेझिझक हमसे संपर्क करें। हम आपको पेशेवर तकनीकी सहायता और सेवाएँ प्रदान करेंगे।
