

उच्च गुणवत्ता वाले वैक्यूम ब्रेज़िंग उत्पाद पूरी प्रक्रिया के दौरान सावधानीपूर्वक नियंत्रण पर निर्भर करते हैं। समग्र वेल्डिंग संपर्क के लिए मुख्य प्रक्रिया के रूप में, वैक्यूम ब्रेज़िंग में प्रत्येक पैरामीटर और ऑपरेशन सीधे समग्र वेल्डेड जोड़ के गठन प्रभाव और प्रदर्शन को निर्धारित करता है।
वैक्यूम ब्रेज़िंग एक सटीक प्रक्रिया है जो विवरणों के प्रति अत्यधिक संवेदनशील है। मामूली तेल संदूषण, टूलींग विचलन, और तापमान में उतार-चढ़ाव सभी संयुक्त विफलता का कारण बन सकते हैं। वेल्डिंग कॉन्टैक्ट की स्थिरता एक व्यापक गुणवत्ता नियंत्रण प्रणाली पर निर्भर करती है जो आने वाली सामग्रियों, प्री-ट्रीटमेंट, असेंबली, वेल्डिंग, पोस्ट-ट्रीटमेंट और निरीक्षण को कवर करती है, जिससे यह सुनिश्चित होता है कि संसाधित हिस्से कठोर उपयोग आवश्यकताओं को पूरा करते हैं।
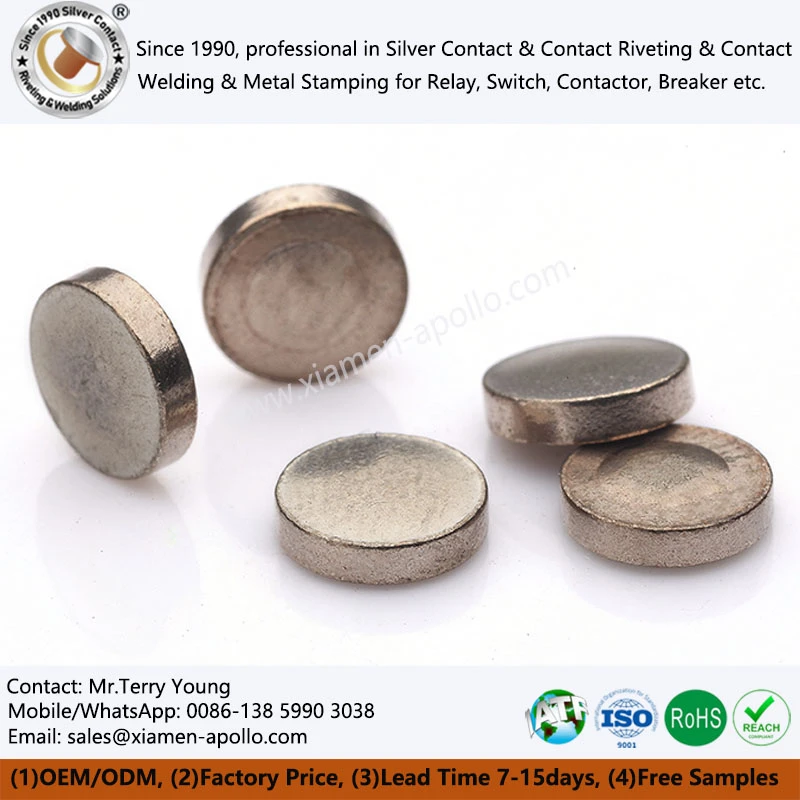
वेल्डिंग से पहले की तैयारी: गुणवत्ता विवरण के साथ शुरू होती है
कच्चे माल का निरीक्षण बटन सिल्वर कॉन्टैक्ट्स की नींव है। वेल्ड किए जाने वाले भागों के आयाम, सतह की स्थिति और सामग्री की जाँच की जानी चाहिए। एल्यूमीनियम प्लेट वॉरपेज को मानकों को पूरा करना चाहिए, और वेल्ड प्लेटें खरोंच, डेंट, तेल संदूषण और ऑक्साइड परतों से मुक्त होनी चाहिए, जिससे संयुक्त दोषों को शुरू से ही रोका जा सके।
वेल्ड की सफलता के लिए सटीक सफाई महत्वपूर्ण है। सबसे पहले, मशीनिंग की गड़गड़ाहट को हटा दिया जाता है, उसके बाद तेल और कणों को हटाने के लिए एक विशेष सफाई एजेंट के साथ अल्ट्रासोनिक सफाई की जाती है। फिर सुखाने से बचे हुए पानी के दाग निकल जाते हैं, जिससे ब्रेज़्ड इलेक्ट्रिकल संपर्कों के लिए एक साफ़ बॉन्डिंग इंटरफ़ेस उपलब्ध होता है।
ऑक्साइड परत हटाने से सीधे संयुक्त विश्वसनीयता में सुधार होता है। एल्युमीनियम और टाइटेनियम जैसी आसानी से ऑक्सीकृत होने वाली सामग्रियों के लिए, प्राकृतिक ऑक्साइड फिल्म को हटाने के लिए सफाई के बाद पॉलिशिंग की आवश्यकता होती है, जिससे ताजा धातु की सतह ब्रेज़िंग फिलर धातु को पूरी तरह से गीला कर देती है और वेल्डिंग विद्युत संपर्क की बॉन्डिंग ताकत को मजबूत करती है।
टूलींग डिज़ाइन और असेंबली: सटीक स्थिति सुनिश्चित करना
वैक्यूम ब्रेज़िंग के दौरान, गर्मी के कारण हिस्से फैल जाते हैं। अनुचित टूलिंग गलत संरेखण और विरूपण का कारण बन सकती है, जिससे वेल्डिंग घटक की स्थितिगत सटीकता और संरचनात्मक अखंडता से समझौता हो सकता है।
टूलींग निरीक्षण के लिए विरूपण, तेल और सोल्डर अवशेषों के सख्त नियंत्रण की आवश्यकता होती है। ऊपरी और निचले दबाव प्लेटों की समतलता को 0.2 मिमी के भीतर नियंत्रित किया जाता है, जो प्रतिरोध वेल्डिंग संपर्कों के लिए स्थिर असेंबली समर्थन प्रदान करता है।
गैप नियंत्रण को सामग्री के थर्मल विस्तार के गुणांक के आधार पर सटीक रूप से डिज़ाइन किया गया है। संयुक्त अंतर को 100μm से घटाकर 30μm कर दिया गया है, जिससे कतरनी ताकत 25% से अधिक बढ़ गई है और संपर्क युक्तियों के यांत्रिक गुणों को अनुकूलित किया गया है।
संतुलित बल सुनिश्चित करने, अंतर को बदलने वाली असमान लोडिंग को रोकने और सिल्वर ब्रेज़िंग उत्पादों की एकरूपता बनाए रखने के लिए विकर्ण बन्धन विधि का उपयोग करके समान दबाव लागू किया जाता है।
नमी अवशोषण के लंबे समय तक संपर्क से बचने और यह सुनिश्चित करने के लिए कि सिल्वर ब्रेज़िंग संपर्क पर्यावरणीय अशुद्धियों से प्रभावित न हो, उम्र बढ़ने के नियंत्रण के लिए असेंबली के बाद तेजी से भट्टी लगाने की आवश्यकता होती है।
वेल्डिंग प्रक्रिया: प्रत्येक डिग्री की सटीक निगरानी
वैक्यूम मॉनिटरिंग वेल्डिंग का एक मुख्य पहलू है। तापमान को कमरे के तापमान से 10⁻² Pa तक बढ़ाया जाता है, जो 260 डिग्री पर 5×10⁻³ Pa से नीचे पहुंच जाता है और पूरी प्रक्रिया के दौरान बनाए रखा जाता है, जिससे सिल्वर कैडमियम ऑक्साइड संपर्कों के लिए एक शुद्ध वेल्डिंग वातावरण बनता है।
बहु-बिंदु तापमान माप में थर्मोकपल को भट्ठी के ऊपरी, मध्य और निचले हिस्सों में और वर्कपीस के प्रमुख स्थानों पर रखना शामिल है, जिससे थर्मोकपल और वेल्ड के बीच सीधे संपर्क से बचा जा सके। यह AgCdO संपर्कों के लिए सटीक तापमान नियंत्रण और स्थिर गठन की स्थिति की अनुमति देता है।
खंडित तापमान नियंत्रण भट्ठी और वर्कपीस के बीच तापमान के अंतर को कम करने के लिए 380 डिग्री, 480 डिग्री और 540 डिग्री पर चरणों को रखने के साथ, एक समान हीटिंग प्राप्त करने और ब्रेज़्ड कंपोजिट रिवेट इलेक्ट्रिकल संपर्कों के लगातार हीटिंग को सुनिश्चित करने के लिए बहु-सेगमेंट हीटिंग वक्रों को नियोजित करता है।
पैरामीटर रिकॉर्डिंग सिस्टम स्वचालित रूप से वैक्यूम स्तर, तापमान और समय जैसे डेटा को बचाता है, पूर्ण ट्रैसेबिलिटी सुनिश्चित करता है और टर्मिनल पर ब्रेज़्ड संपर्क की प्रक्रिया अनुकूलन के लिए डेटा समर्थन प्रदान करता है।

पोस्ट-वेल्डिंग निरीक्षण: डेटा के साथ गुणवत्ता की पुष्टि करना
वेल्डिंग के बाद, यह सुनिश्चित करने के लिए कि जोड़ उपयोग मानकों को पूरा करता है, वेल्डिंग बटन संपर्क की गुणवत्ता को कई आयामों से सत्यापित करने की आवश्यकता है।
दृश्य निरीक्षण यह जांचता है कि क्या वेल्ड पूर्ण और निरंतर है, दरारें, अपूर्ण संलयन और सोल्डर प्रवाह से मुक्त है, जो सिल्वर कॉन्टैक्ट वेल्डिंग की सतह बनाने की गुणवत्ता का एक दृश्य मूल्यांकन प्रदान करता है।
आयामी निरीक्षण वेल्डिंग विरूपण को नियंत्रित करने और वेल्डेड सिल्वर संपर्क घटकों की असेंबली सटीकता सुनिश्चित करने के लिए प्रमुख आयामों को मापता है।
वेल्डिंग संपर्क की आंतरिक अखंडता की पुष्टि करते हुए, आंतरिक और सतह दोषों की जांच करने के लिए गैर-{0}}विनाशकारी परीक्षण एक्स-रे, अल्ट्रासाउंड और फ्लोरोसेंट प्रवेशक परीक्षण का उपयोग करता है।
वैक्यूम और दबाव पोत घटकों के लिए वायु जकड़न परीक्षण, बटन सिल्वर संपर्कों के सीलिंग प्रदर्शन की पुष्टि करने के लिए रिसाव का पता लगाने या दबाव परीक्षण के लिए हीलियम मास स्पेक्ट्रोमेट्री का उपयोग करता है।
मेटलोग्राफिक विश्लेषण ब्रेज़्ड इलेक्ट्रिकल संपर्कों की सूक्ष्म बॉन्डिंग स्थिति का मूल्यांकन करने के लिए इंटरफ़ेस बॉन्डिंग, प्रसार परत की मोटाई और माइक्रोक्रैक का निरीक्षण करता है।
तन्यता, कतरनी और थकान परीक्षणों सहित यांत्रिक संपत्ति परीक्षण, वेल्डिंग विद्युत संपर्क की ताकत और स्थायित्व की पुष्टि करता है।
वैक्यूम ब्रेज़िंग प्रक्रिया के दौरान व्यापक गुणवत्ता नियंत्रण वेल्डिंग घटक की स्थिर उपलब्धि और विश्वसनीय प्रदर्शन के लिए मुख्य गारंटी है। प्रत्येक पैरामीटर और ऑपरेशन सीधे मिश्रित वेल्डेड जोड़ की अंतिम गुणवत्ता को प्रभावित करता है।
हमारे बारे में
हमारासमग्र वेल्डिंग संपर्क, सटीक प्री-वेल्डिंग तैयारी, वैज्ञानिक टूलींग असेंबली, सावधानीपूर्वक वेल्डिंग नियंत्रण और व्यापक पोस्ट-वेल्ड निरीक्षण पर भरोसा करते हुए, इसमें उत्कृष्ट बॉन्डिंग ताकत, सीलिंग प्रदर्शन और आयामी सटीकता होती है, जो विभिन्न जटिल कामकाजी परिस्थितियों के अनुकूल होती है।
यदि आपके पास प्रतिरोध वेल्डिंग संपर्कों के लिए कोई खरीदारी या अनुकूलन आवश्यकता है, तो कृपया बेझिझक हमसे संपर्क करें। हम आपको उच्च गुणवत्ता वाले उत्पाद और पेशेवर समाधान प्रदान करेंगे। हम ईमानदारी से आपको ऑर्डर देने और सहयोग करने के लिए आमंत्रित करते हैं!
हमसे संपर्क करें
